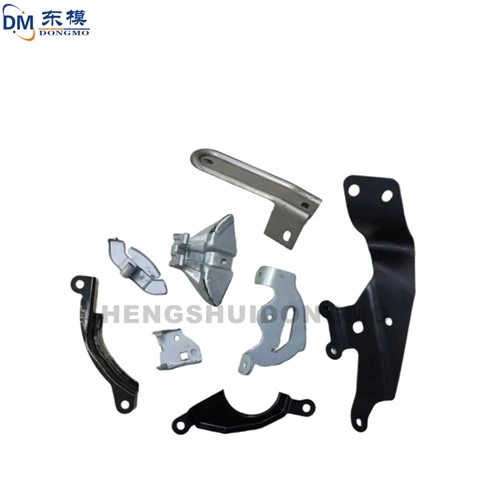
L'intero processo di produzione delle parti stampate in metallo è così: in uno stampo per stampaggio continuo progressivo multi-stazione, il pezzo in lavorazione della chiodatrice viene stampato per completare i processi come la calandratura e la saldatura. Tuttavia, ha ancora una piccola parte collegata al materiale del foglio di stampaggio e il materiale del foglio di stampaggio trasporta i pezzi stampati e saldati nell'apparecchiatura di trattamento della superficie ad ultrasuoni per rimuovere il grasso antiruggine e le scorie di saldatura. La rimozione dei chicchi di saldatura e delle bave viene completata nella sala di granigliatura.
Questo è molto necessario per evitare cortocircuiti e cortocircuiti elettrici quando si utilizzano parti di stampaggio. Nel secondo trattamento superficiale ad ultrasuoni di breve durata, prima dell'ispezione di qualità delle parti stampate, viene nuovamente utilizzata la tecnologia di pulizia della superficie ad ultrasuoni per rimuovere i residui rimasti dal processo di pallinatura. Dopo che tutte le operazioni di cui sopra sono state completate, le parti stampate vengono completamente separate dal foglio bianco e immagazzinate insieme separatamente. Le parti di stampaggio di scarsa qualità della chiodatrice vengono collocate nella scatola dei rifiuti e le parti di stampaggio qualificate vanno direttamente all'officina di confezionamento.
Nel processo di produzione, come evitare danni alle parti stampate, quanto segue riassume tre punti di riferimento:
1. Riformare l'attrezzatura di stampaggio per migliorare la sicurezza e l'affidabilità della produzione. Al momento, ci sono molti fattori pericolosi nei sistemi di controllo e nei sistemi di controllo elettrico di molte vecchie apparecchiature di stampaggio. Se continuano ad essere utilizzati, dovrebbero essere modificati tecnicamente. I produttori di attrezzature per stampaggio dovrebbero migliorare la progettazione del prodotto per garantire la sicurezza e l'affidabilità dell'attrezzatura per stampaggio.
2 Installare dispositivi di protezione. A causa del piccolo lotto di produzione, nelle operazioni di stampaggio devono essere installati dispositivi di protezione di sicurezza che non possono né ottenere l'automazione né utilizzare strumenti di stampaggio di sicurezza per prevenire infortuni causati da errori di funzionamento. Vari dispositivi di protezione hanno caratteristiche e ambito di utilizzo diversi, un uso improprio può comunque causare incidenti con lesioni. Pertanto, è necessario chiarire il ruolo dei vari dispositivi di protezione al fine di ottenere un uso corretto e garantire un funzionamento sicuro.
3. Processo di riforma, stampo e metodi operativi per realizzare lavori manuali fuori dallo stampo. Per le operazioni di produzione di massa, possiamo iniziare con la riforma del processo e degli stampi per ottenere la meccanizzazione e l'automazione. Ad esempio, l'uso di automazione, macchinari e attrezzature per lo stampaggio multi-stazione, l'uso di strumenti multipli e attrezzature di produzione meccanizzata, stampi continui, stampi compositi e altre misure di processo combinato. Tutto ciò non solo può garantire la sicurezza delle operazioni di stampaggio, ma anche migliorare notevolmente l'efficienza della produzione
La durata utile delle parti stampate dipende dalla struttura dello stampo ragionevole, dall'elevata precisione di produzione, dal buon effetto del trattamento termico, dalla corretta selezione dei punzoni, dall'accuratezza dell'installazione delle parti stampate e da altri fattori, l'uso corretto, la manutenzione e la manutenzione degli stampi sono anche collegamenti che non possono essere ignorati . A questo proposito, si dovrebbero notare i seguenti punti:
(1) Le parti di stampaggio devono essere rigorosamente ispezionate prima dell'installazione e utilizzate per rimuovere lo sporco e controllare se i manicotti di guida e gli stampi delle parti di stampaggio sono ben lubrificati.
(2) Quando il punzone e i bordi taglienti delle parti di stampaggio sono usurati, smettere di usarli e affilarli nel tempo, altrimenti si espanderà rapidamente l'usura dei bordi taglienti dello stampo, accelererà l'usura dello stampo e ridurrà la qualità di le parti di punzonatura e la durata dello stampo.
(3) Per garantire la durata utile delle parti stampate, la molla dello stampo deve essere sostituita regolarmente per evitare che i danni dovuti alla fatica della molla influiscano sull'uso delle parti stampate.
Lo stampaggio è un metodo di lavorazione della formatura che si basa su presse e stampi per applicare una forza esterna a piastre, nastri, tubi e profili per provocare la deformazione plastica o la separazione per ottenere pezzi (stampaggi) della forma e delle dimensioni richieste. Stampaggio e forgiatura sono entrambi lavorazione della plastica (o lavorazione a pressione) denominata collettivamente forgiatura. I pezzi grezzi da stampare sono principalmente lamiere e nastri di acciaio laminati a caldo e laminati a freddo.
Le parti stampate in metallo sono formate principalmente stampando lamiere o fogli non metallici attraverso uno stampo per stampaggio con la pressione di una pressa. Presenta principalmente le seguenti caratteristiche.
(1) Le parti di stampaggio sono prodotte mediante stampaggio con la premessa di un basso consumo di materiale. Le parti sono leggere e di buona rigidità. Dopo che la lamiera si è deformata plasticamente, la struttura interna del metallo viene migliorata per aumentare la resistenza delle parti stampate. .
(2) Nel processo di stampaggio, poiché la superficie del materiale non è danneggiata, le parti di stampaggio hanno una buona qualità superficiale e un aspetto liscio e bello. Ciò fornisce condizioni convenienti per la verniciatura delle superfici, la galvanica, la fosfatazione e altri trattamenti superficiali.
Rispetto a fusioni e forgiati, i pezzi stampati hanno le caratteristiche di sottigliezza, uniformità, leggerezza e resistenza. Lo stampaggio può produrre pezzi con rinforzi, nervature, ondulazioni o flange che sono difficili da produrre con altri metodi per migliorare la loro rigidità. Grazie all'uso di stampi di precisione, la precisione del pezzo può raggiungere il livello di micron e la ripetibilità è elevata.