

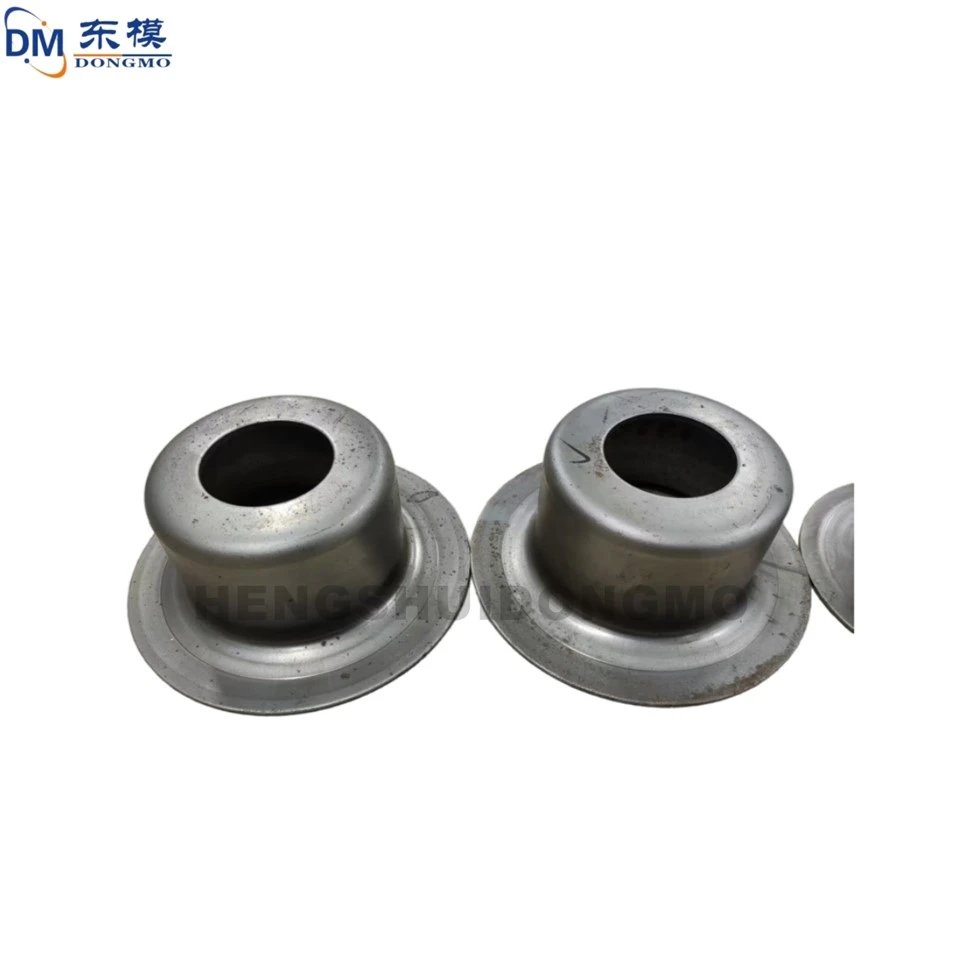
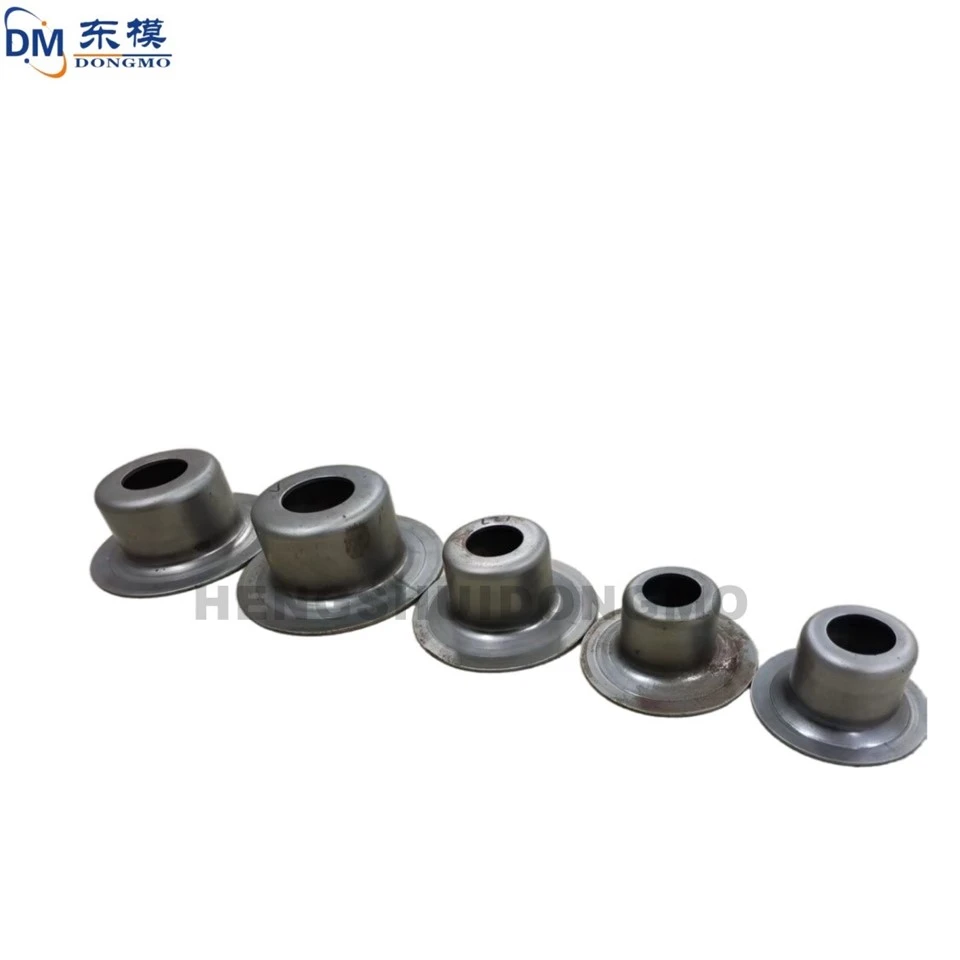
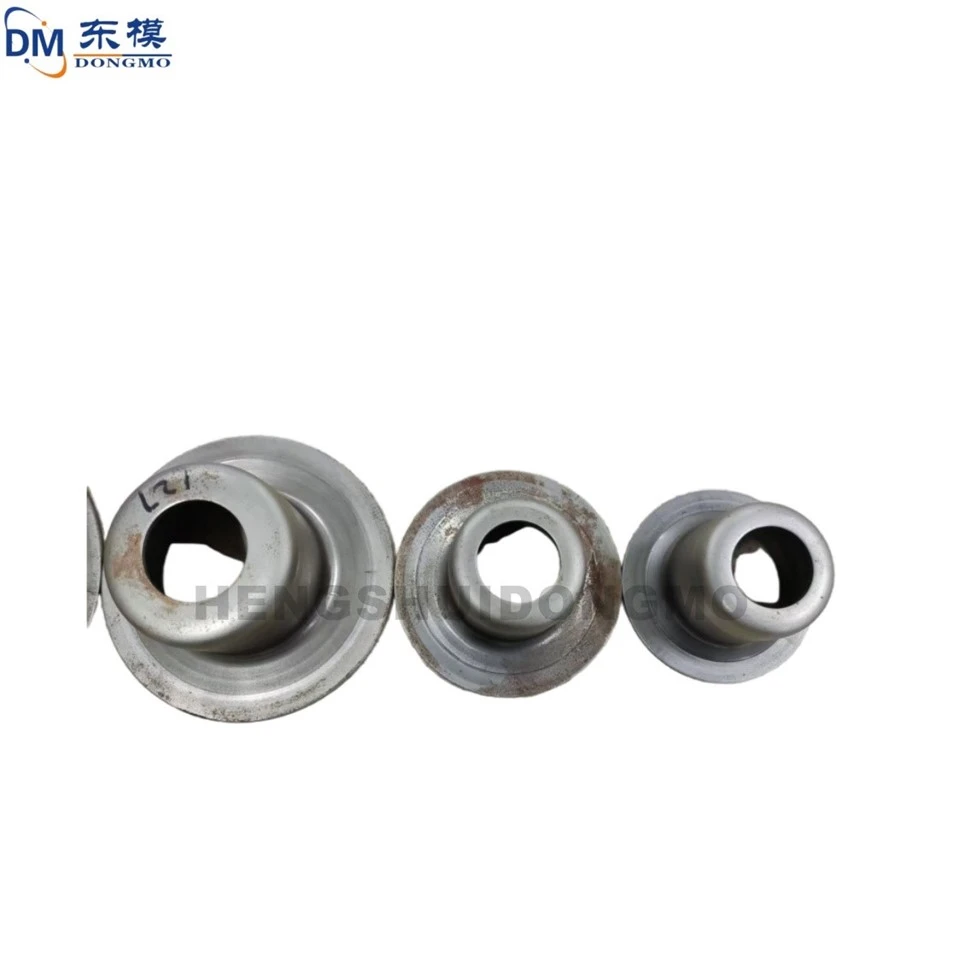
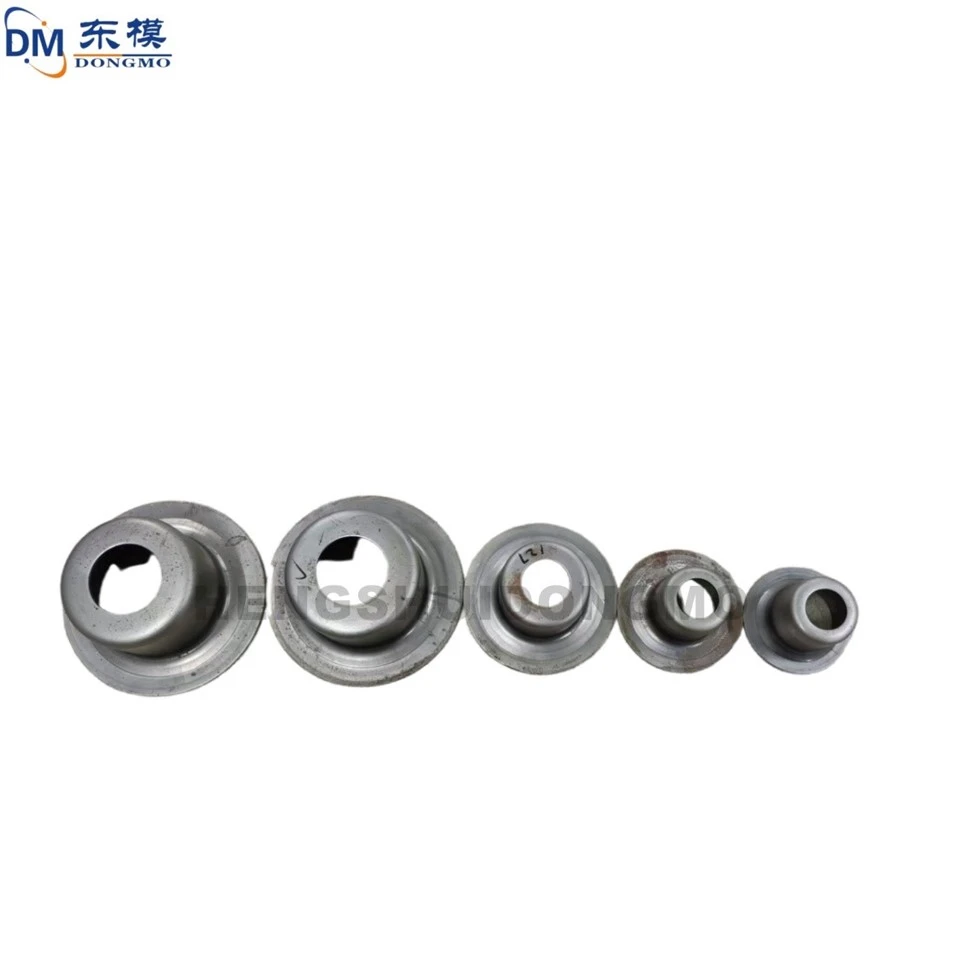
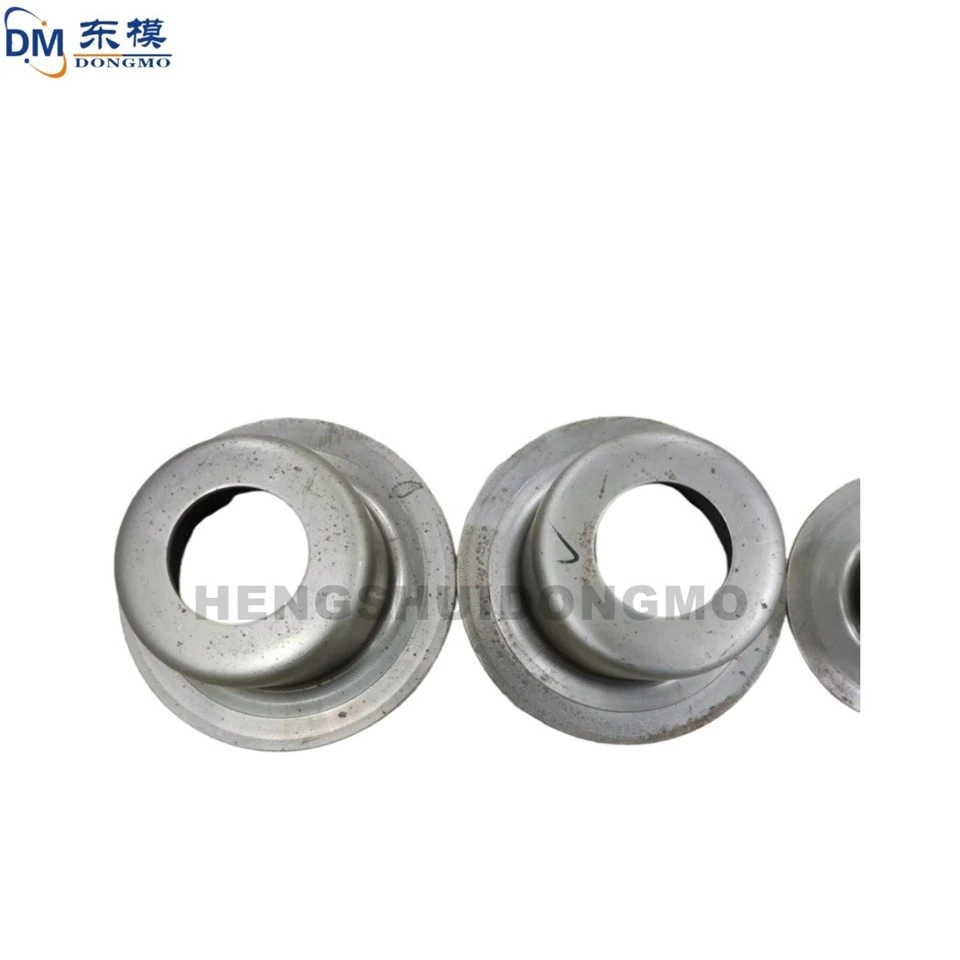
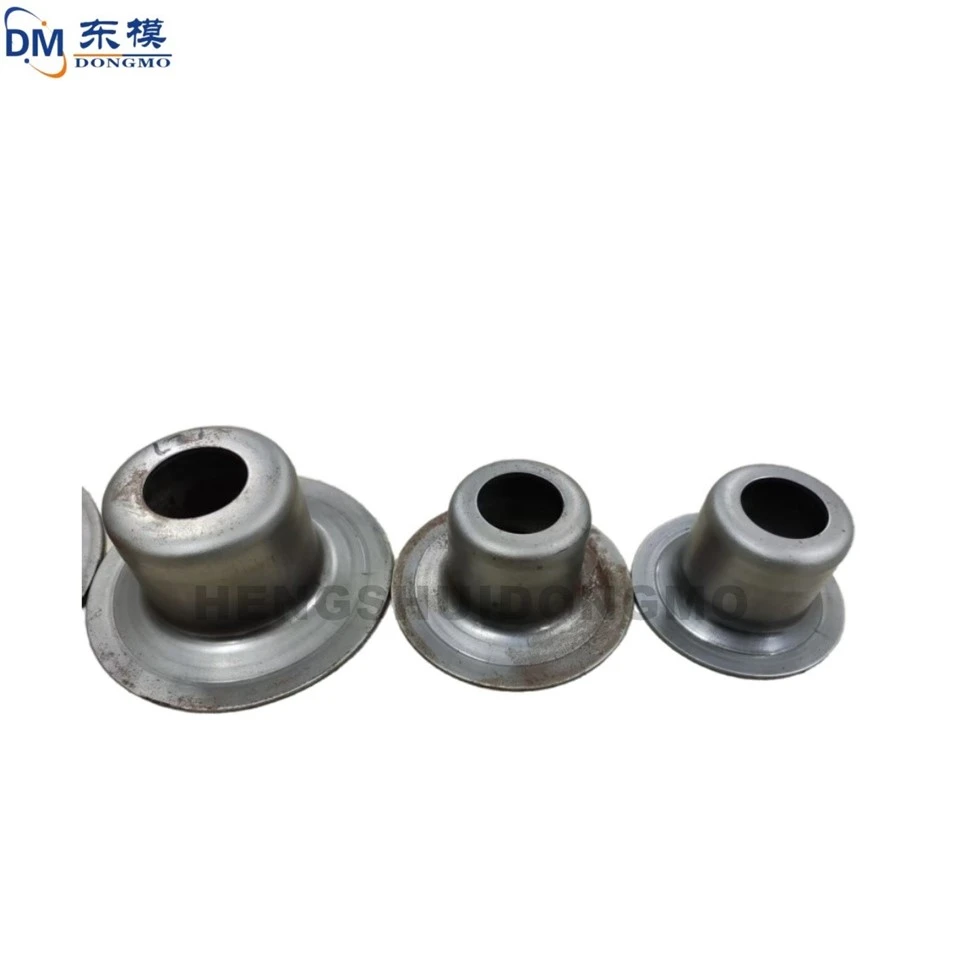
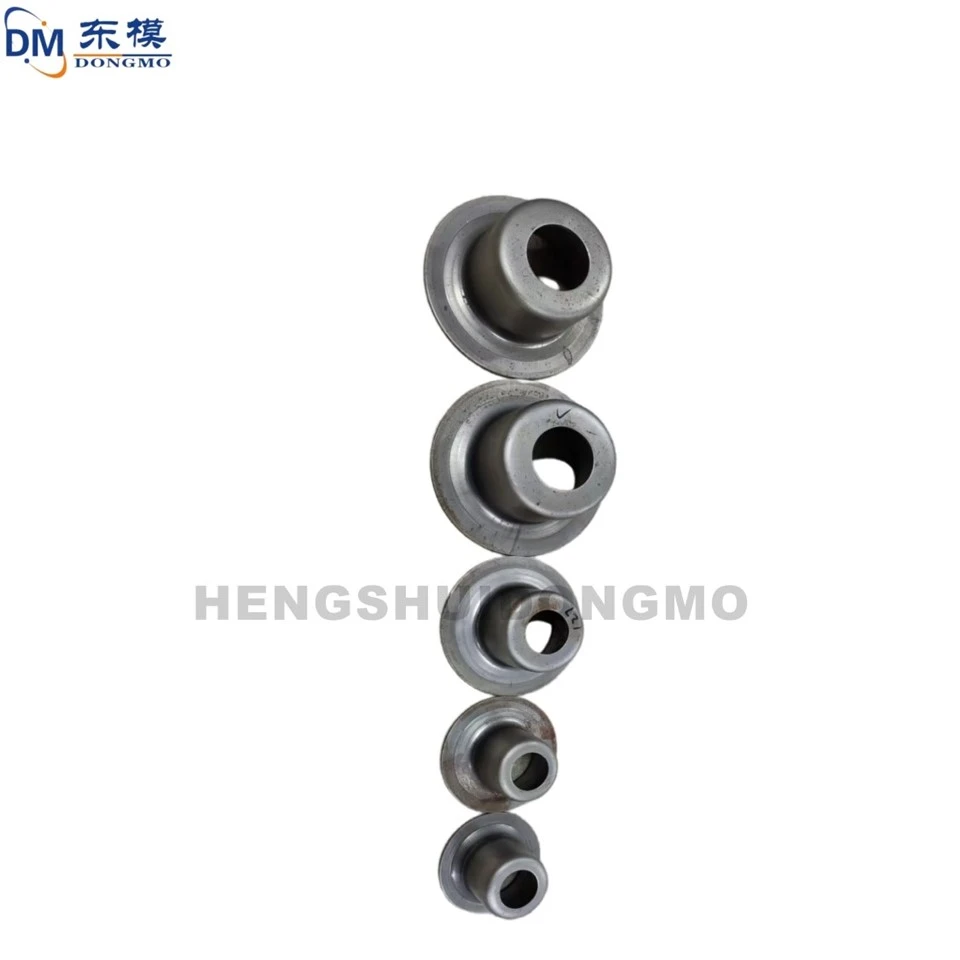
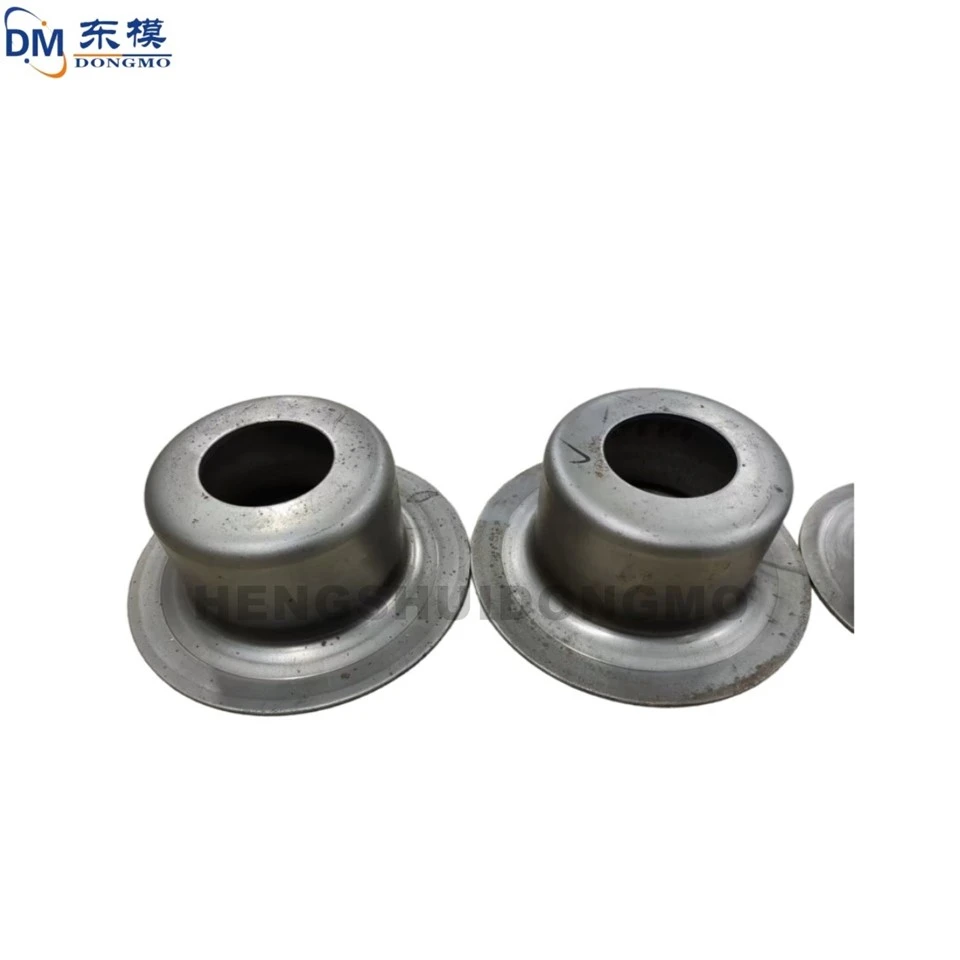

Dettagli del prodotto:
1. Specifiche dello stampo e parametri tecnici
Tipo di stampo: Stampo a trasferimento progressivo multistazione, che incorpora fasi di imbutitura, perforazione, rifilatura e flangiatura.
Materiale della striscia: acciaio dolce (DC01–DC04) o acciaio bassolegato ad alta resistenza, intervallo di spessore 1,5–3,0 mm.
Compatibilità con la pressa: adatto a presse meccaniche o servo da 200 a 400 tonnellate, con una dimensione del basamento fino a 2500 mm.
Velocità di produzione: da 12 a 20 colpi al minuto, raggiungendo una capacità produttiva annua superiore a 500.000 alloggiamenti.
Dimensioni dello stampo: circa. 1200 × 900 × 600 mm, peso totale circa 2,8 tonnellate.
Tolleranze delle parti finite: concentricità del diametro interno inferiore o uguale a 0,08 mm, planarità della flangia inferiore o uguale a 0,1 mm.
2. Materiale e trattamento termico dei componenti critici dello stampo
Punzoni e inserti per matrici: acciaio per stampi per lavorazione a freddo DC53, temprato sotto vuoto a 60–62 HRC, trattato criogenicamente per la stabilità dimensionale.
Anelli di trafilatura e aree soggette a elevata usura: manicotti in carburo di tungsteno (grado VG12) calettati in alloggiamenti in acciaio, finitura superficiale a Ra 0,05 µm per evitare grippaggi.
Pattini portamatrice superiore ed inferiore: ghisa grigia FC300 distesa con tolleranza di parallelismo di 0,03 mm su 300 mm.
Colonne di guida e boccole: acciaio per cuscinetti SUJ2, temprato a HRC 60, disposti in una configurazione con gabbia a rulli a quattro perni per un allineamento a gioco zero.
Miglioramento della superficie: rivestimento PVD TiCN sui punzoni di trafilatura per ridurre l'attrito ed estendere gli intervalli di riaffilatura a oltre 200.000 cicli.


3. Processo di formatura e struttura dello stampo
Il nastro entra nella matrice e subisce prima un'operazione di coppettazione, dove un premilamiera controllato da molle a gas di azoto programmabili impedisce la formazione di grinze.
Le stazioni successive approfondiscono la tazza tramite imbutitura inversa, mentre la flangia viene coniata in piano. Una stazione di perforazione perfora contemporaneamente i fori dei bulloni e un foro dell'albero centrale, garantendo la precisione della posizione relativa.
Le stazioni finali rifilano la flangia esterna ed eseguono un'operazione di ribattitura/calibrazione per garantire la planarità.
L'espulsione è assistita da sollevatori a molla e da una piastra di estrazione sopraelevata; l'inceppamento viene rilevato dai sensori a induzione che interrompono istantaneamente la potenza della stampante per proteggere gli utensili.
Un sistema di lubrificazione automatico centralizzato dosa il grasso per guidare gli elementi e gli anelli in metallo duro ad ogni ciclo.
4. Garanzia di qualità e vantaggi produttivi
Tutte le matrici vengono misurate su una macchina di misura a coordinate (CMM) prima dell'assemblaggio; un ciclo di prova di 50 pezzi verifica ogni dimensione critica e condizione di bava.
La matrice viene fornita con un kit completo di parti di ricambio (inserti extra in metallo duro, molle e sensori) e un codice QR per la tracciabilità ai registri di produzione.
Producendo l'alloggiamento del cuscinetto in una linea di pressa anziché tramite fusione e lavorazione, il cliente ottiene una riduzione dei costi del 30% e quasi il doppio della produttività, con parti pronte per l'assemblaggio sul trasportatore senza operazioni secondarie.

WhatsApp: +8615930861038
WeChat:+8615930861038/+8618832809957
E-mail: dongmumold@163.com
Etichetta sexy: Stampo per alloggiamento cuscinetti trasportatori per macchine agricole, Cina, fornitori, produttori, fabbrica, acquisto, prezzo, made in China


