Fornitore professionale di stampi per stampaggio di precisione
Fornitori di qualità di stampaggio ad alta precisione
Descrizione del prodotto
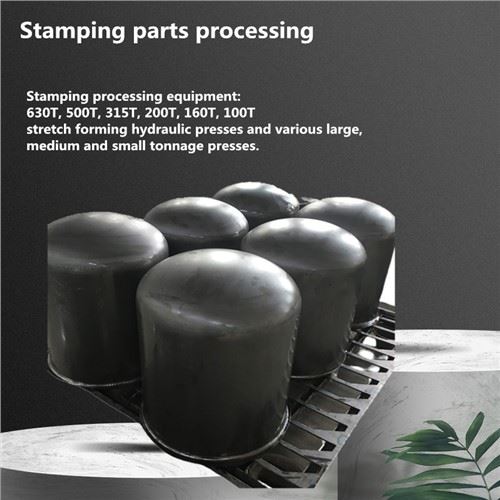
Nel processo di trafilatura del rivestimento in lega di alluminio esistente, il rivestimento in lega di alluminio viene solitamente lavorato trasformandosi in un semilavorato la cui estremità aperta ha uno spessore della parete maggiore di quello del resto, quindi viene dimensionato e allungato attraverso il concavo e il convesso esistenti stampi per ottenere il prodotto finito di cui l'utilizzatore ha bisogno. Il punzone e la matrice possono sostituire le fasi di tornitura di cui sopra, e utilizzare le proprie caratteristiche di forma per punzonare e stirare il rivestimento in lega di alluminio, in modo da ottenere il rivestimento in lega di alluminio la cui estremità aperta ha uno spessore di parete maggiore rispetto alle altre parti. Rispetto alla tornitura, ha caratteristiche di basso costo del materiale e alta efficienza di elaborazione
Dongfang Mold è specializzata nella produzione di parti di stampaggio in metallo e stampi per stampaggio. I noti clienti cooperativi esistenti: Haier Group, Shanxi Coking Coal Group, Hanken Electromechanical, ecc.
QDettagli del prodotto | CaziendaIinformazioni | ||
Qnome del prodotto | Stampo per imbutitura profonda in metallo | Prodotti Principali | stampo per timbratura Parti di stampaggio |
Applicazione | Apparecchi hardware | Forze produttive | Stampaggio: 2-3 milioni di pezzi/mese |
Materiale | Acciaio acciaio inossidabile | Muffa: 40-60 set/mese | |
Parti standard | MISUMI | Certificati correlati | ISO9001 |
Planarità del modello | +/-0,005 mm | Pacchetto | In base alle esigenze del cliente |
Quantità | 1 set | Campo di applicazione | Aviazione, automobili, elettrodomestici, medicina, hardware, edilizia, |


Processo di servizio
1. I clienti forniscono disegni (formato: CAD, PDF, STP) o campioni fisici. Se i clienti hanno bisogno di cambiare, la nostra fabbrica può fornire suggerimenti o casi migliori. Se non riesci a rispondere in tempo, invia l'immagine alla casella di posta e rispondi al più presto.
2. Impegno a fare del nostro meglio per risparmiare sui costi per i clienti e fornire preventivi ragionevoli. La qualità, la consegna, il post-vendita e l'atteggiamento sono ugualmente importanti.
3. Il metodo di consegna è negoziato da entrambe le parti. La maggior parte dei prodotti viene consegnata tramite corriere espresso e i prodotti più distanti vengono consegnati tramite logistica. In caso di smarrimento o difetto al momento della firma della ricevuta, si prega di contattarci immediatamente.
ultime notizie
Cause e metodi di eliminazione
(1) Forma del prodotto.
① La profondità del disegno è troppo profonda.
Poiché questo difetto viene generato durante l'imbutitura, può essere risolto riducendo la profondità del disegno. Tuttavia, quando il disegno deve essere eseguito in base ai requisiti delle dimensioni del disegno, ci sono molti esempi di altri metodi per risolvere il problema.
rd e rc sono troppo piccoli.
Poiché questo difetto si verifica quando il raggio d'angolo (rc) del tubo quadrato è troppo piccolo, rc dovrebbe essere aumentato. Quando il raggio del raccordo dello stampo (rd) è piccolo e si esegue l'imbutitura profonda, c'è il rischio di fessurazione della parete. Se si verificano crepe, macinare bene (rd) e aumentarlo
(2) Condizioni di timbratura.
① La forza del premilamiera è eccessiva.
Finché non ci sono pieghe, la forza del premilamiera può essere ridotta. Se l'increspatura è la causa della rottura, è necessario essere cauti nel ridurre la forza del premilamiera. Se si verifica una sottile piega su tutta la flangia, e la fessura è ancora lucida, può essere perché l'altezza del perno del tampone non è lavorata bene, la precisione dello stampo è scarsa, la precisione della pressa è bassa, il parallelismo del premilamiera non è buono e si è verificata una causa locale, ad esempio un impatto. Devono essere prese le misure corrispondenti. L'esistenza di uno qualsiasi dei fattori di cui sopra può essere giudicata dalle tracce di impatto. Se le tracce dell'impatto sono normali, la forma sarà ordinata, e se non sono nette, deve esserci un problema da qualche parte.
② Scarsa lubrificazione.
La scelta dell'olio da lavorazione è molto importante. Il modo per distinguere se il lubrificante è adatto è che quando il prodotto viene estratto dallo stampo, se la temperatura del prodotto è troppo alta per essere toccata con le mani, la scelta del lubrificante e il metodo di lubrificazione devono essere riconsiderati. Nel processo di imbutitura uno dei fattori più importanti è che il film d'olio dell'olio lubrificante non può essere rotto. La temperatura della parete laterale del punzone aumenta e il materiale si ammorbidisce, causa della rottura. Pertanto, quando si esegue l'imbutitura profonda, l'attrito causato dall'imbutitura profonda dovrebbe essere ridotto al minimo. Inoltre, è necessario considerare anche uno schema di raffreddamento attivo allo stesso tempo.
③ La forma ruvida è impropria.
Secondo l'esperienza, quando si verifica una rottura della parete nella fase di disegno di prova, il difetto può essere eliminato modificando la forma del pezzo grezzo. Ci sono molti esempi di questo. Quando si disegna un tubo quadrato, utilizzare prima uno spazio quadrato per l'imbutitura profonda. Se la terza parte è incrinata, i quattro angoli del grezzo vengono tagliati. In questa fase, se si verificano crepe a forma di W rovesciata e difetti della griglia, significa che gli angoli dei quattro angoli sono troppo grandi. La forma degli angoli tagliati, come i quattro angoli della flangia durante l'imbutitura profonda, può essere eliminata purché la quantità di angoli tagliati sia opportunamente ridotta e può anche prevenire la fessurazione.
④ Cattivo posizionamento.
Anche se la quantità di smusso è appropriata, se il grezzo non è posizionato correttamente, sarà come se lo smusso fosse troppo grande e si verificheranno comunque delle crepe. Inoltre, quando il dispositivo di posizionamento a tre punti viene utilizzato nella produzione di massa, il posizionamento dipende interamente dalla mano dell'operatore e spesso il muro si rompe.
⑤ Il perno del buffer è in cattivo contatto.
Se la lunghezza del perno del buffer è regolata in modo appropriato, il difetto può essere eliminato.
Etichetta sexy: stampo per imbutitura profonda in metallo, Cina, fornitori, produttori, fabbrica, acquisto, prezzo, made in China