

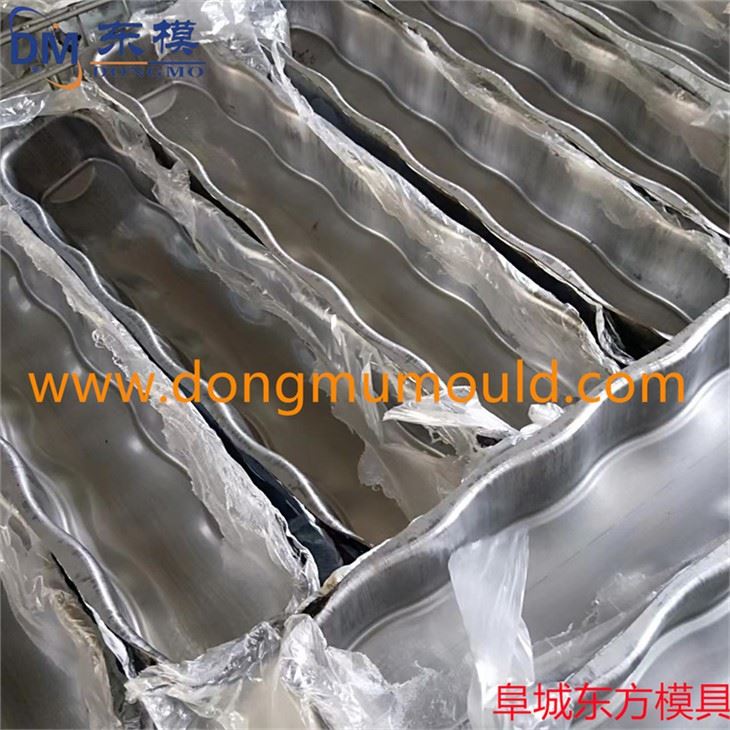


Dettagli del prodotto
Produttore di stampi professionale per stampi estensibili
Produttori selezionati di alta qualità per la produzione di stampi di trafilatura
Introduzione della matrice di trafilatura e caratteristiche del processo
Il disegno (noto anche come disegno, imbutitura profonda) è un processo comune nella tecnologia di stampaggio perché è adatto a tutti i ceti sociali e ha un'ampia praticabilità. Dal grezzo alla formatura per stiramento, deve essere completato in più passaggi, dalla formatura all'allungamento primario----allungamento secondario----. Lo stampo avrà vari problemi durante il processo di allungamento. Problemi comuni quali: raggrinzimento, fessurazione R superiore, deformazione superficiale del prodotto, altezza di stiramento troppo alta o troppo corta, ecc... Una serie di domande. Pertanto, il processo di stiro è anche un punto difficile nello stampo di stampaggio.
Il seguente Dongmo introdurrà per te le caratteristiche generali dello stampo per trafilatura dei metalli:
Innanzitutto, il concetto di stretching:
1. Stiramento: premere la lamiera in una parte cava (lo spessore della parete è sostanzialmente invariato).
2. Processo di allungamento: il materiale sull'aereo (flangia) viene trasferito sulla parete laterale del cilindro (scatola), quindi le dimensioni complessive dell'aereo cambiano notevolmente.
3. Coefficiente di allungamento: il rapporto tra il diametro del disegno e il diametro del grezzo "m" (il grado di deformazione dal grezzo al pezzo).
In secondo luogo, i principali fattori che influenzano il coefficiente di trazione:
1. Proprietà meccaniche dei materiali (carico di snervamento - deformazione elastica; carico di rottura - deformazione plastica; coefficiente di allungamento; tasso di ritiro della sezione)
2. Lo spessore relativo del materiale.
3. Tempi di allungamento.
4. Metodo di allungamento.
5. Raggio angolare del moncone convesso e concavo.
6. Finitura della superficie di lavoro di Lashen e condizioni di lubrificazione, gioco, ecc.
7. Velocità di allungamento.

In secondo luogo, i principali fattori che influenzano il coefficiente di trazione:
1. Proprietà meccaniche dei materiali (carico di snervamento - deformazione elastica; carico di rottura - deformazione plastica; coefficiente di allungamento; tasso di ritiro della sezione)
2. Lo spessore relativo del materiale.
3. Tempi di allungamento.
4. Metodo di allungamento.
5. Raggio angolare del moncone convesso e concavo.
6. Finitura della superficie di lavoro di Lashen e condizioni di lubrificazione, gioco, ecc.
7. Velocità di allungamento
Terzo, la disposizione del processo di allungamento:
1. Parti con materiale più sottile e profondità di imbutitura maggiore del diametro: il metodo per ridurre il diametro del cilindro per aumentare l'altezza e il raggio del raccordo può essere successivamente più piccolo.
2. Parti con materiale più spesso e profondità e diametro di imbutitura simili: può essere utilizzato per ridurre il raggio del raccordo nel processo di riduzione graduale del diametro cilindrico mantenendo la stessa altezza.
3. La flangia è grande e il raggio è piccolo: dovrebbe essere ottenuto con sagomature multiple.
4. Quando la flangia è troppo grande: adottare il metodo di espansione se necessario.
Per riflettere il principio della "flangia invariata", la flangia formata dal primo stiramento non partecipa alla successiva deformazione di stiramento e l'ala larga viene allungata per ridurre il materiale del primo stampo (cioè il materiale che forma il muro e il fondo). Dovrebbe esserci il 3-10 percento di materiale in più rispetto a quello effettivamente richiesto per completare il tratto finale.
Nota: Quando il numero di tratti è calcolato per area, prendi il limite superiore, altrimenti prendi il limite inferiore. Questo materiale in eccesso tornerà gradualmente alla flangia nei tratti successivi, provocando l'ispessimento della flangia ma per evitare la rottura della testa e l'area di assottigliamento localizzato può essere corretta modellando. Pertanto, è molto importante controllare rigorosamente l'altezza di ogni tratto durante lo stretching.
In quarto luogo, l'allungamento delle scatole
La parte d'angolo equivale all'allungamento del cilindro e la parte diritta della parete equivale alla deformazione a flessione;
Quinto, lubrificazione elastica
Durante il processo di stiro, c'è attrito tra il materiale e lo stampo, quindi ci deve essere uno speciale olio lubrificante per stampaggio e allungamento. Un grande attrito non solo aumenterà il coefficiente di trazione, ma aumenterà anche la forza di trazione e usura e graffia la matrice e l'utensile. L'intersuperficie è quindi dannosa, quindi sono necessarie condizioni di lubrificazione durante l'allungamento.
Quanto sopra è una breve introduzione e le caratteristiche di Dongmo sono un dado da disegno. Sebbene alcuni problemi con il dado da disegno siano davvero un mal di testa, ci sono soluzioni ai problemi. Finché si padroneggiano i due punti di "forza" e "gap", molti problemi possono essere risolti facilmente.


Etichetta sexy: produttore di stampi professionali per stampi per allungamento, Cina, fornitori, produttori, fabbrica, acquisto, prezzo, made in China


