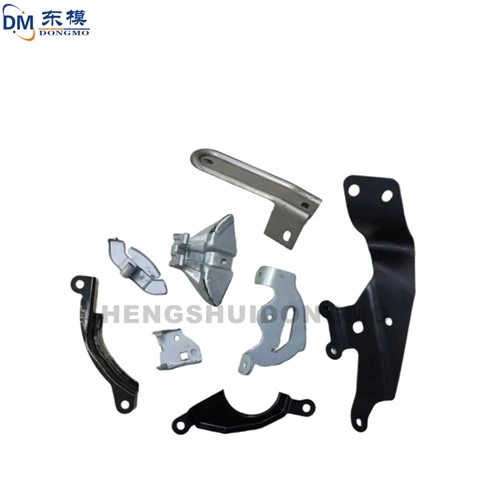
Classificazione della lavorazione dello stampo hardware e selezione del gap di lavorazione
Die nella lavorazione di stampaggio a freddo, materiali (metallici o non metallici) trasformati in parti (o semilavorati). Lo stampaggio avviene a temperatura ambiente, utilizzando lo stampo installato nella pressa per esercitare una pressione sul materiale, in modo che produca separazione o deformazione plastica, in modo da ottenere le parti richieste di un metodo di lavorazione a pressione
.
Classificazione della lavorazione di stampi in metallo:
Secondo i diversi metodi di lavorazione dei prodotti, lo stampo può essere suddiviso in punzonatura e tranciatura, piegatura, trafilatura, formatura e compressione e altre cinque categorie.
a.Matrice a punzone e cesoia: completare il lavoro tagliando. Le forme comunemente usate sono fustellatrice, fustellatrice, fustella, fustella rifilatrice, fustella a bordo pieno, fustella trafila, fustella.
b.Stampo di piegatura: in base alla forma, alla precisione e alla produzione delle parti, l'embrione a pelo piatto viene piegato in una forma ad angolo, che è una forma diversa di stampo, come uno stampo di piegatura ordinario, uno stampo di piegatura CAM, uno stampo a spirale, uno stampo ad arco, stampo per cucitura di piegatura e stampo per piegatura.
c. Stampo da disegno: lo stampo da disegno serve a trasformare l'embrione peloso piatto in un contenitore senza cuciture sul fondo.
d.Matrice di formatura: si riferisce alla forma dell'embrione di capelli modificata da varie deformazioni locali, tra cui la matrice di formatura convessa, la matrice di formazione dell'avvolgimento, la matrice di formazione del restringimento del collo, la matrice di formazione della flangia del foro e la matrice di formazione del bordo arrotondato.
E.Matrice di compressione: l'uso di una forte pressione, in modo che la deformazione del flusso dei capelli metallici, nella forma desiderata, compreso lo stampo per estrusione, lo stampo per goffratura, lo stampo per stampaggio e lo stampo per la pressatura finale.

Selezione del gap di lavorazione dello stampo hardware:
Il gioco dello stampo è correlato al tipo e allo spessore del materiale stampato. Lacune irragionevoli possono causare i seguenti problemi:
1. Se il gioco è troppo grande, la bava del pezzo di stampaggio è maggiore, la qualità di stampaggio è scarsa. Se lo spazio è piccolo, sebbene la qualità di punzonatura sia migliore, l'usura dello stampo è grave, riducendo notevolmente la durata dello stampo, facile da portare alla frattura del punzone.
2. Se il gioco è troppo grande o troppo piccolo, è facile aderire al materiale del punzone, con conseguente stampaggio con il materiale. Lo spazio tra il fondo del punzone e la piastra è troppo piccolo, è facile formare un vuoto, con conseguente rimbalzo dello sfrido.
3. Uno spazio ragionevole può prolungare la durata dello stampo, avere un buon effetto di scarico, ridurre bave e flangiature, mantenere la piastra pulita, un'apertura coerente, non graffiare la piastra, ridurre il numero di molatura, mantenere la piastra piatta, posizionamento preciso della punzonatura.