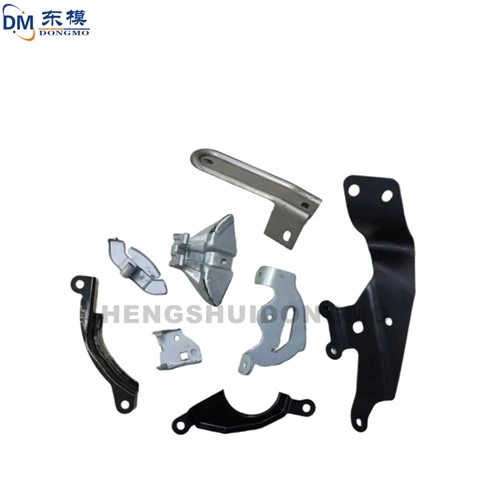
Metodo di revisione della lavorazione dello stampo hardware
Fornitore di qualità di stampaggio ad alta precisione
Lo stampo per stampaggio è un'attrezzatura di processo speciale che trasforma materiali (metallici o non metallici) in parti (o semilavorati) nella lavorazione di stampaggio a freddo. Si chiama stampo per stampaggio a freddo (comunemente noto come stampo per stampaggio a freddo). Lo stampaggio è un metodo di lavorazione a pressione che utilizza uno stampo montato su una pressa per esercitare pressione su un materiale a temperatura ambiente per produrre separazione o deformazione plastica, in modo da ottenere le parti richieste. Di seguito la nostra azienda per presentarvi il metodo di manutenzione della lavorazione dello stampo hardware.

Metodo di manutenzione della lavorazione dello stampo hardware:
(1) Allentamento stampo: il movimento di punzonatura o matrice supera il gioco unilaterale. Regolare il gioco combinato.
(2) Inclinazione dello stampo: la rettilineità dello stampo non è corretta o sono presenti corpi estranei tra le dime, in modo che la dima non possa essere incollata in piano. Ricombinazione o correzione della macinazione.
(3) deformazione della sagoma: la durezza o lo spessore della sagoma è insufficiente o deformazione da impatto esterno. Sostituire il nuovo modello o correggere il metodo di lavoro del gruppo diviso.
(4) Lo spessore di deformazione della base dello stampo è insufficiente o la forza non è uniforme e la rettilineità della colonna di guida e del manicotto di guida varia. Rettifica raddrizzatura o riempimento di plastica acciaio o sostituzione della base dello stampo o forza di equalizzazione.
(5) Interferenza dello stampo di punzonatura: se le dimensioni e la posizione dello stampo di punzonatura sono corrette, se vi è una deviazione nel posizionamento dello stampo superiore e inferiore, se si allenterà dopo lo stabilimento, precisione insufficiente della pressa di punzonatura e impostazione stampo errata.
(6) Deflessione del punzone: la forza del punzone non è sufficiente, la dimensione del punzone è troppo vicina, la forza laterale non è bilanciata, il punzone è semiinclinato. Rafforzare la protezione della guida della piastra inclinata della striscia o aumentare il punzone, macinare un piccolo punzone corto aumentare la lunghezza del tallone in anticipo guida di supporto, prestare attenzione alla lunghezza di alimentazione.