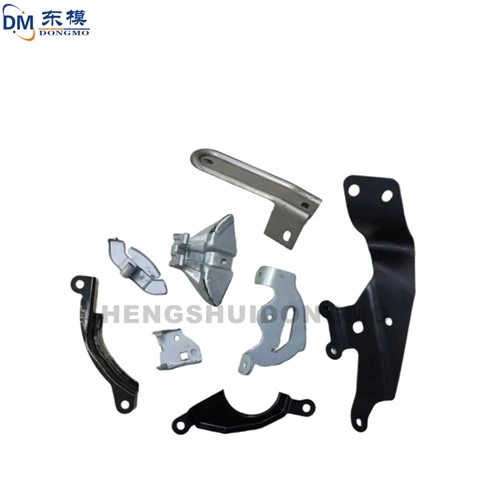
Vale la pena raccogliere l'applicazione di parti di imbutitura in metallo e l'apprendimento della tecnologia di imbutitura!

Le parti in metallo per imbutitura profonda sono ampiamente utilizzate in vari campi della nostra vita. L'imbutitura, nota anche come trafilatura, stiramento, calandratura, ecc., si riferisce all'uso di uno stampo per punzonare una certa forma di sbozzato piatto ottenuto dopo la punzonatura in varie parti cave aperte. Oppure un processo di lavorazione in cui il diametro del grezzo aperto viene ridotto e l'altezza viene aumentata. Il processo di imbutitura profonda può essere utilizzato per produrre parti a parete sottile con forme irregolari come cilindriche, a gradini, coniche, sferiche, a forma di scatola, ecc. Combinato con altri processi di stampaggio e formatura come flangiatura, rigonfiamento, svasatura, strizzatura, ecc. ., possono essere realizzati anche pezzi con forme estremamente complesse. Pertanto, l'imbutitura occupa una posizione molto importante nel processo produttivo di automobili, aerei, trattori, elettrodomestici, strumentazione, elettronica e altri settori industriali.
Il seguente Dongmo ti introdurrà il processo di imbutitura profonda
1. Il processo di deformazione dell'imbutitura:
Nel processo di imbutitura, la caratteristica principale del processo di deformazione del materiale è il flusso del metallo. Cioè, un pezzo grezzo piatto viene trasformato in una parte cilindrica.
2. Analisi tecnologica delle parti di trazione:
L'adattabilità della parte di disegno al processo di disegno è chiamata producibilità della parte di disegno.
(1) Forma delle parti metalliche trafilate
La forma strutturale delle parti di trazione metalliche dovrebbe essere semplice e simmetrica e cercare di evitare bruschi cambiamenti di forma. Quando le condizioni d'uso lo consentono, le parti imbutite devono essere quanto più assisimmetriche possibile.
(2) Altezza delle parti di imbutitura profonda
L'altezza della parte disegnata ha un'influenza importante sul numero di disegni e sulla qualità della formatura. Determinare un'altezza di imbutitura ragionevole è utile per ridurre il numero di tempi di imbutitura e il numero di filiere di imbutitura.
(3) Raggio di raccordo delle parti di imbutitura profonda
In generale, maggiore è il raggio di raccordo della parte imbutita, meglio è. Il raggio del raccordo interno tra il fondo del disegno e la parete rettilinea è preferibilmente maggiore dello spessore del materiale; il raggio di raccordo tra il bordo convesso del trafila e la parete del cilindro è preferibilmente maggiore di 2 volte lo spessore del materiale, il che favorisce la formatura, altrimenti è necessario aumentare il processo di sagomatura.
(4) Dimensioni delle parti imbutite
La dimensione delle parti imbutite deve essere contrassegnata in base alle esigenze di utilizzo. Vale a dire, solo la dimensione interna o solo la dimensione esterna è segnata, e sia l'interno che l'esterno non possono essere segnati contemporaneamente. Inoltre, il raggio di raccordo del collegamento tra la parete del cilindro e la superficie inferiore può essere contrassegnato solo come dimensione interna. Considerando la variazione irregolare dello spessore del materiale dopo l'imbutitura, lo spessore del materiale non deve essere segnato sulla parete del cilindro o sul bordo convesso.
(5) Precisione dimensionale delle parti di imbutitura profonda
L'accuratezza dimensionale delle parti di imbutitura profonda cilindrica generale può raggiungere IT8~IT10; per le parti eterosessuali generali, può essere inferiore di 1~2 gradi. Per pezzi di imbutitura con requisiti di alta precisione, è necessario aumentare il processo di sagomatura.